Lorsqu'une courroie grillagée d'un four de durcissement tombe en panne, elle le fait généralement sans avertissement. Une fois, il transporte des chemins de roulement à travers la zone à haute température ; le suivant, un bord déchiré s'accroche sur la piste de retour et toute la ligne s'arrête. La plupart de ces défaillances ont été décidées des mois plus tôt, lorsque les spécifications de la courroie ont été rédigées. L'alliage, le tissage, la construction des bords et le diamètre du fil déterminent si la ceinture dure deux ans ou deux mois. C'est pourquoi la décision d'achat appartient au bureau d'études et non seulement au service des achats.
Ce qu'une ceinture en maille de four de durcissement doit endurer
Une bande grillagée pour four de durcissement est un élément mobile, pas un simple convoyeur. Il fonctionne en continu à des températures comprises entre 800 et 950 °C, transporte les pièces à travers des zones de chauffage et traverse souvent une section de trempe avant de revenir par une zone de refroidissement. La courroie doit conserver sa géométrie sous plusieurs tonnes de charge, résister à l'oxydation et à la fatigue thermique, et survivre à un contact occasionnel avec de l'huile de trempe, de l'eau ou du sel.
Le stress le plus sévère provient du cyclage thermique. Chaque fois que la bande entre dans le four, sa température augmente de plusieurs centaines de degrés ; à chaque passage dans la zone de trempe, il se refroidit brusquement. Ce cycle crée une expansion et une contraction qui agissent sur les intersections des fils, là où les fissures finissent par commencer. Une courroie qui fonctionne bien dans un four de recuit, où les changements de température sont plus lents, peut se briser rapidement dans une ligne de trempe à cause de ce choc répété.
Critères de sélection de base que vous ne pouvez pas ignorer
Trois aspects dominent la décision : la qualité de l'alliage, la géométrie du tissage et la construction des bords. Chacun interagit avec la température du four, le poids de la pièce et le système de suivi.
Considérations typiques de sélection pour le durcissement des bandes grillagées de four | Critère | Ce qu'il contrôle | Options typiques | Pourquoi c'est important |
| Nuance d'alliage | Résistance à l'oxydation, résistance à chaud | 310S, 314, RA330, alliages à base de nickel | Détermine la température maximale utilisable et la résistance au fluage |
| Modèle de tissage | Surface, support de charge, débit d'air | Tissage équilibré, double équilibre, maillon de chaîne | Affecte la stabilité de la pièce, l'uniformité du chauffage et l'ouverture du maillage |
| Renforcement des bords | Résistance aux dommages causés par le suivi | Boucle simple, lisière en U, bord soudé | Empêche une défaillance précoce des bords due à un mauvais alignement |
| Diamètre du fil | Capacité de charge, masse thermique | 2,0 à 5,0 mm typique | Un fil plus épais supporte plus de charge mais ajoute du poids et une rétention de chaleur |
Ne présumez pas que l’alliage ayant la température la plus élevée est le meilleur choix. Une courroie 314 peut fonctionner à près de 1 100 °C, mais sa teneur plus élevée en nickel la rend coûteuse et plus lourde. Si votre four de trempe reste entre 850 et 900 °C, une courroie 310S avec le bon tissage offre souvent le meilleur équilibre entre durée de vie et coût.
Lire la fiche technique comme un ingénieur
La fiche technique du fournisseur ne doit pas inclure uniquement la largeur de la courroie et le diamètre du fil. Quatre chiffres vous indiquent l'essentiel de ce dont vous avez besoin : température de fonctionnement continue maximale, allongement au fluage à votre température de fonctionnement, poids unitaire par mètre carré et rayon minimum du pignon ou du tambour. Si le fabricant ne peut pas fournir de données de fluage, considérez cela comme un avertissement.
L'allongement au fluage est particulièrement important dans les fours de trempe. Lorsque la courroie passe des mois à haute température, l’alliage s’étire lentement. La plupart des bandes à mailles durcies sont spécifiées avec un taux de fluage inférieur à 1 % après 10 000 heures à 900 °C. Demandez ce numéro par écrit. Une courroie présentant un taux de fluage plus élevé peut nécessiter une retension toutes les quelques semaines, ce qui entraîne des temps d'arrêt et un suivi irrégulier.
Pourquoi les ceintures se brisent tôt et comment l'éviter
Lorsqu'une courroie de durcissement tombe en panne avant sa durée de vie prévue, l'une des quatre causes suivantes en est généralement responsable :
- Fatigue thermique — un chauffage et une trempe répétés provoquent des fissures aux points de croisement des fils.
- Allongement au fluage — si l'on s'approche trop près de la limite de température de l'alliage, la courroie s'étire et se desserre.
- Usure abrasive — les bords des calamines et des pièces frottent contre le treillis et réduisent la section transversale du fil.
- Suivi des dégâts — un pignon mal aligné ou une accumulation de résidus écrase le bord de la bande ou plie les spirales.
La prévention commence par un suivi correct lors de l'installation. La chaîne du four et les pignons doivent être alignés à moins de 1 mm de la ligne centrale sur toute la largeur de la bande. Le renforcement des bords constitue la deuxième ligne de défense. Une lisière en forme de U, par exemple, répartit la force de suivi plus uniformément qu'un simple bord en boucle et constitue un choix courant pour les fours de trempe où un léger désalignement ne peut pas être complètement éliminé.
Faire correspondre la ceinture à votre ligne de durcissement
Le même four peut traiter des pièces très différentes et la bande doit être adaptée à ce que vous utilisez réellement. Pour les chemins de roulement et les bagues, la courroie supporte des charges denses et concentrées. Un tissage serré avec un diamètre de fil plus grand maintient la surface portante plate et empêche les pièces de s'affaisser dans les espaces entre les tiges transversales.
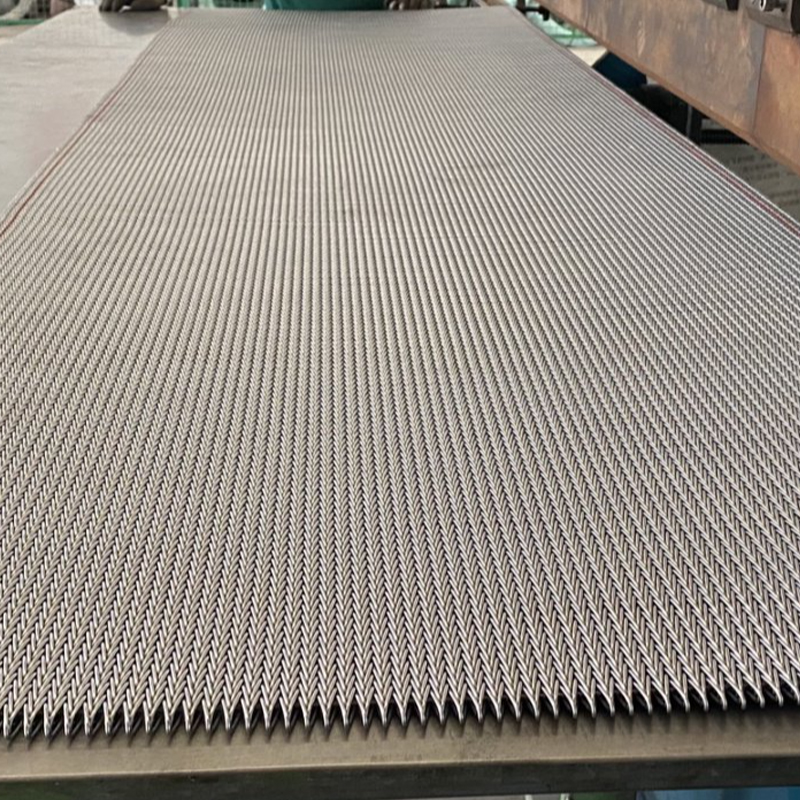 Ceinture de maille de four de trempe de roulement avec armure serrée Cette courroie est conçue pour supporter des charges denses et concentrées provenant de bagues et de bagues de roulement. Son tissage serré et son diamètre de fil plus grand maintiennent la surface plane, empêchant les pièces de s'affaisser dans les interstices pendant la trempe. Voir le produit →
Les attaches sont petites et se perdent facilement à travers le maillage ouvert. Pour les écrous, les boulons et les vis, une construction à mailles serrées est la réponse pratique ; il maintient les pièces à la surface tout en permettant à la chaleur et aux fluides de trempe de les atteindre.
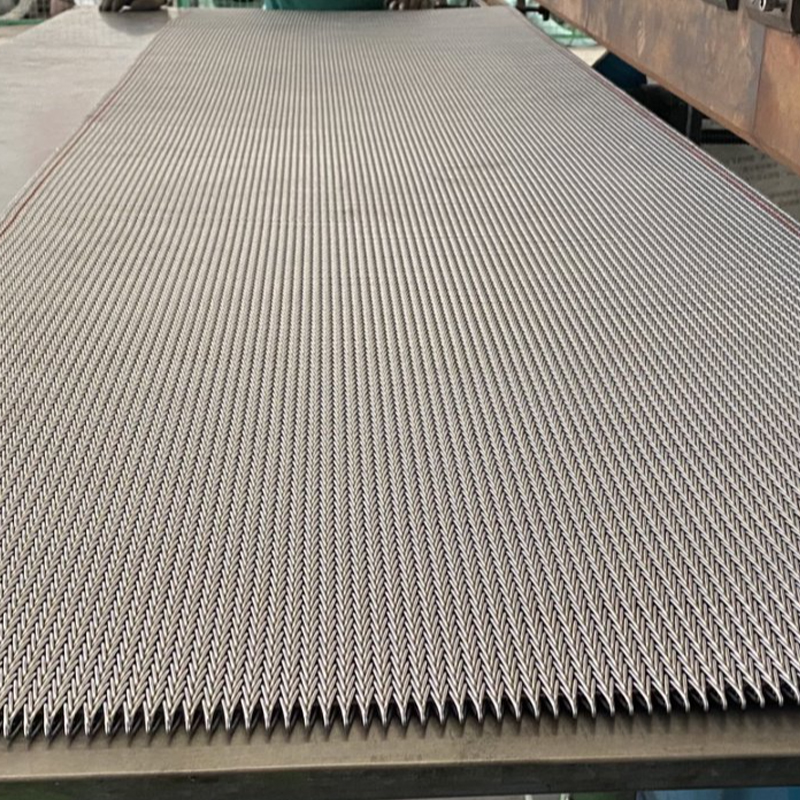 Ceinture de maille de four de trempe d'attache de Close-Mesh Conçue pour les écrous, les boulons et les vis, cette courroie utilise une construction à mailles serrées qui maintient les petites fixations sur la surface tout en permettant à la chaleur et aux fluides de trempe de les atteindre, réduisant ainsi la perte de pièces. Voir le produit →
Les ressorts et autres pièces flexibles nécessitent un support uniforme sur toute leur longueur pour éviter toute déformation lors du chauffage et de la trempe. Une surface de transport plate et stable est plus importante qu'une résistance extrême à la chaleur pour ce type de travail, et la ceinture doit avoir suffisamment de rigidité pour empêcher les extrémités du ressort de tomber dans le treillis.
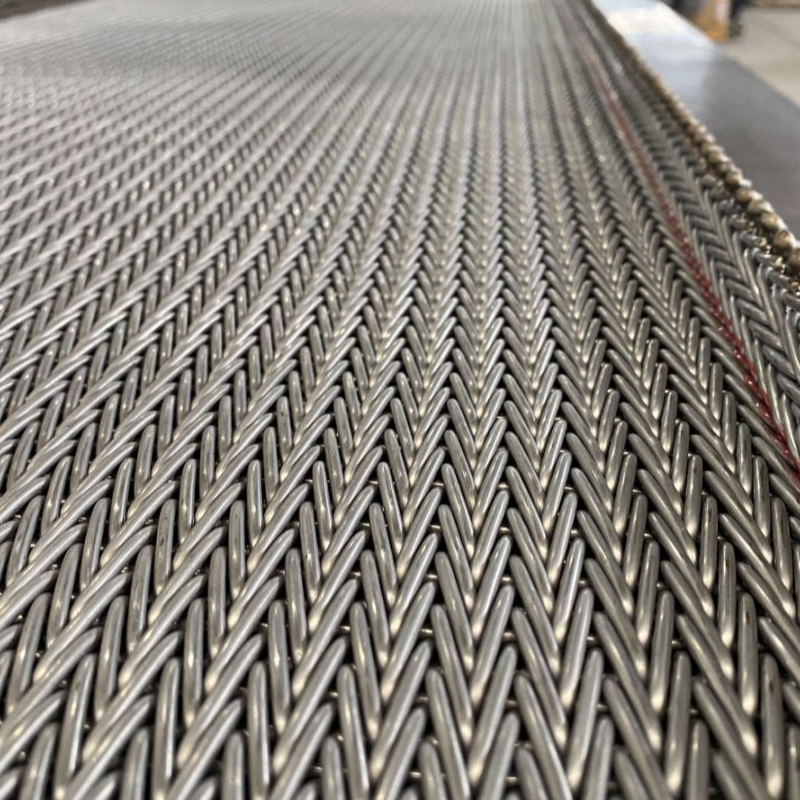 Ceinture de maille de four de trempe à ressort rigide avec surface plane Cette courroie offre un support uniforme sur toute sa longueur, empêchant les ressorts flexibles de se déformer pendant le chauffage et la trempe. Sa surface rigide et plate empêche les extrémités des ressorts de tomber dans le treillis. Voir le produit →
Entretien pratique qui prolonge la durée de vie de la courroie
Même une courroie bien spécifiée tombera en panne prématurément si l'entretien est négligé. Trois habitudes font la plus grande différence :
- Faites pivoter la courroie selon un calendrier planifié pour répartir l'usure sur les deux bords.
- Nettoyez régulièrement les résidus accumulés sur le maillage et les pignons ; le tartre durci agit comme un abrasif qui broie le fil.
- Ajustez la tension pour que la courroie passe en douceur à travers le four ; une tension excessive accélère les dommages aux bords et le fluage.
Suivez l’allongement de la courroie à chaque arrêt de maintenance et notez-le. Un saut soudain d’allongement est souvent le premier signe de fluage qui se terminera par une fissure. Le détecter tôt vous permet de planifier un remplacement au lieu de réagir à une panne d'urgence.
Questions à poser avant de commander
Avant de passer une commande, demandez au fabricant la nuance exacte de l'alliage, la température de fonctionnement continue maximale recommandée et la vitesse de fluage attendue à votre température de fonctionnement. Demandez comment le bord est construit et s'il peut gérer le système de suivi de votre four. Demandez le poids unitaire : une courroie beaucoup plus légère qu'une spécification comparable utilise probablement un fil plus fin ou un alliage moins cher.
Cela aide également à décrire votre application de traitement thermique en détail - pas seulement la température du four, mais aussi la géométrie de la pièce, le modèle de charge et la méthode de trempe. Et avant de finaliser la spécification, examinez un guide pour choisir la bonne bande de traitement thermique pour voir les questions que les autres équipes de maintenance oublient de poser.
La ceinture grillagée du four de durcissement est un article consommable, mais ce n'est pas une marchandise. Lorsque vous la traitez comme une spécification technique (avec des données réelles sur l'alliage, le tissage, les bords et le fluage), vous prolongez la durée de vie de la courroie, améliorez la cohérence des pièces et maintenez la ligne en mouvement. C'est la différence entre une courroie qui fonctionne simplement et une courroie qui vous coûte silencieusement des temps d'arrêt chaque année.


