Une ceinture maillée qui s'étire en permanence après six semaines de service. Une courroie qui se déplace latéralement, quelle que soit la fréquence à laquelle vous ajustez les tendeurs. Un brin cassé qui raye la chambre du four et provoque un arrêt imprévu. Ces modes de défaillance sont familiers à quiconque exploite un four de recuit continu et, dans la plupart des cas, ils remontent à une décision : la courroie a été spécifiée par son prix plutôt que par ses conditions de fonctionnement.
La bande grillagée du four de recuit est le composant le plus exigeant en maintenance dans une ligne de recuit continue, mais c'est souvent le dernier élément examiné lors d'un projet de four. La bande transporte les composants à travers les zones de chauffage, de trempage et de refroidissement, mais elle absorbe également toute la charge thermique, mécanique et atmosphérique du processus. Choisir la mauvaise courroie n’ajoute pas simplement un coût de remplacement ; cela crée des temps d'arrêt récurrents, des pièces mises au rebut et un four qui n'atteint jamais sa puissance nominale.
Cet article explique ce qui détermine les performances de la courroie en service de recuit, comment comparer les options de construction et quelles pratiques de maintenance prolongent la durée de vie de la courroie. Les mêmes considérations s’appliquent à d’autres lignes de traitement thermique en continu .
Le rôle de la ceinture maillée dans un four de recuit continu
Un four de recuit continu fonctionne selon un principe simple : les pièces se déplacent régulièrement à travers les zones de température tandis que l'atmosphère du four protège leurs surfaces. La ceinture en maille est ce qui rend ce mouvement reproductible. Si la vitesse de la bande varie, le temps de séjour varie, tout comme le résultat métallurgique. Si la surface du tapis n'est pas stable, les pièces peuvent se déplacer, se chevaucher ou tomber hors de leur position, provoquant des rebuts et des bourrages.
La courroie doit également résister au gradient de température. Dans une ligne de recuit typique, la courroie entre par une zone chauffée et sort dans une section de refroidissement. Dans de nombreuses conceptions, la courroie quitte le four et retourne à l'extérieur de la chambre, de sorte que la même section est chauffée et refroidie à chaque cycle. Ces cycles thermiques répétés créent des contraintes de dilatation et de contraction qui agissent sur le matériau du fil, la structure tissée et les connexions des bords.
Pour cette raison, la bande doit être traitée comme un composant thermique et non comme un simple composant de transport. Son alliage doit être sélectionné pour la température maximale de la bande plutôt que pour la température moyenne du four, et son tissage doit résister à la déformation lorsque l'atmosphère du four traverse la chambre. La conséquence pratique est que les spécifications des courroies font partie du même débat que le système de chauffage et le contrôle de l'atmosphère, et non après eux.
Comment évaluer les matériaux de la ceinture maillée du four de recuit
L'alliage est la première décision car il fixe le plafond de température et le comportement à l'oxydation. Les aciers inoxydables résistants à la chaleur constituent le point de départ standard. Pour le recuit à des températures de bande allant jusqu'à environ 1 050 °C, les qualités chrome-nickel telles que le 310S offrent un bon équilibre entre résistance et résistance à l'oxydation. Là où la bande est soumise à des températures plus élevées ou à des conditions atmosphériques plus difficiles, les alliages à base de nickel allongent le plafond mais augmentent le coût.
La comparaison ne porte pas uniquement sur la température maximale. La résistance au fluage est tout aussi importante. Une courroie fonctionnant à 950°C sous une forte charge s'allongera lentement si l'alliage n'a pas une résistance suffisante au fluage. Cet allongement modifie la longueur du pas et, à un certain moment, la courroie ne s'engrène plus correctement avec les pignons d'entraînement ou ne roule plus droit sur le chemin de retour.
La compatibilité atmosphérique est le deuxième facteur majeur. Le recuit des pièces en acier inoxydable est souvent effectué dans une atmosphère réductrice telle que l'hydrogène ou l'ammoniac dissocié. Ces atmosphères évitent le tartre sur les pièces, mais elles affectent également l'alliage de la courroie. Les conditions oxydantes à haute température provoquent une incrustation sur le fil de ceinture lui-même, ce qui réduit progressivement la section et conduit à une rupture. Le matériau de la bande doit donc être choisi en tenant compte de l'atmosphère du four, et pas seulement de la température.
Pour la plupart des lignes, le point de départ est une qualité résistante à la chaleur sélectionnée pour la température maximale de la bande avec une tolérance pour les points chauds, combinée à une densité de tissage adaptée à la taille et à la charge de la pièce. Les acheteurs qui souhaitent une approche structurée peuvent appliquer la même chose critères de sélection des bandes maillées pour traitement thermique utilisé pour d'autres bandes de four continues.
Construction de la courroie : tissage, bord et pas
Le tissage détermine la manière dont la ceinture gère la répartition de la charge, le flux d'air et le suivi. Pour les fours de recuit, les constructions les plus courantes sont le tissage équilibré et le tissage composé, qui offrent tous deux une bonne planéité et stabilité. Le choix entre eux dépend principalement du poids des pièces et de l'ouverture de surface requise. Les pièces plus lourdes nécessitent une construction plus dense ou multicouche pour éviter l'affaissement entre les rails de support.
Le bord est la zone la plus vulnérable de la ceinture. Les bords soudés, où les extrémités coupées du fil sont soudées pour former un bord solide, offrent une bonne intégrité structurelle pour la plupart des applications de recuit. Les bords inversés des articulations sont également utilisés lorsque la flexibilité de la ceinture est importante. Dans les deux cas, le bord est une zone d’usure qui bénéficie d’un renforcement car il constitue le premier contact avec le revêtement du four et le système d’entraînement.
Le pas, la distance entre des rangées consécutives de fil en spirale, affecte à la fois la résistance et le débit d'air. Un pas plus serré donne une surface plus dense et un meilleur support pour les petites pièces, mais il réduit la circulation de l'atmosphère à travers la courroie et augmente la masse thermique. Pour le recuit de produits en verre, une surface lisse et dense est importante ; pour les pièces métalliques où une circulation d’atmosphère est requise, un tissage plus ouvert est souvent le meilleur choix.
Le comportement du suivi est également influencé par ces choix de construction. Une courroie qui ne suit pas correctement frottera contre la paroi réfractaire du four et finira par se coincer. La rectitude doit être vérifiée lors de l'installation et surveillée pendant les premières semaines d'exploitation.
Aperçu des principaux critères de sélection
Le tableau ci-dessous résume les principaux critères pour une ceinture grillagée de four de recuit.
Critères de sélection typiques pour les bandes grillagées des fours de recuit. | Critère | Que vérifier | Valeurs typiques du four de recuit |
| Température maximale de la bande | Température la plus élevée que la courroie voit, pas seulement le point de consigne du four | 900–1150°C selon l'alliage |
| Type d'alliage | Résistance au fluage et comportement à l'oxydation à la température de fonctionnement | 310S, 314 ou alliage à base de nickel |
| Ambiance | Conditions réductrices ou oxydantes dans la chambre du four | Hydrogène, azote ou air |
| Charge partielle et taille | Charge des brins de ceinture par mètre carré et pression de contact ponctuelle | Dépend du type de composant |
| Densité de tissage | Ouverture de la surface pour le flux d'air et le support des pièces | Tissage équilibré ou tissage composé |
| Type de bord | Renforcement des bords pour le suivi et la résistance à l'usure | Bord d'articulation soudé ou inversé |
| Largeur et pas de la courroie | Correspond à la largeur du four et à la configuration du pignon d'entraînement | Personnalisé par ligne de four |
Modes de défaillance courants et leurs causes
Savoir pourquoi les courroies échouent aide les acheteurs à éviter les erreurs les plus coûteuses. Les modes de défaillance les plus courants sont :
- Allongement par fluage à haute température, ce qui entraîne un étirement de la courroie au-delà de la plage de tension et une perte de l'engagement correct avec l'entraînement.
- Fissuration par fatigue thermique aux croisements de fils ou sur les bords, provoquée par des cycles répétés de chauffage et de refroidissement.
- Usure abrasive due au contact avec les rails de support et à la chute de tartre des pièces.
- Mise à l'échelle d'oxydation, qui réduit le diamètre du fil au fil du temps et crée des points de concentration de contraintes.
- Problèmes de suivi qui entraînent un frottement de la courroie contre le revêtement du four.
Un phénomène récurrent dans le fonctionnement des fours de recuit est que la courroie n’est pas la seule cause de défaillance ; la combinaison de la température, de la charge, de l'atmosphère et de la vitesse détermine la durée de vie de la courroie. Une courroie qui a duré trois ans sur une ligne peut tomber en panne au bout de six mois sur une autre ligne fonctionnant à une température plus élevée ou avec un modèle de charge différent. C'est pourquoi il n'est pas prudent de commander à nouveau la même courroie sans revoir les conditions de fonctionnement actuelles.
Pratiques de maintenance qui prolongent la durée de vie des courroies
La plus grande influence pratique sur la durée de vie de la courroie, une fois l’alliage et la construction sélectionnés, réside dans la manière dont le four est exploité et entretenu. Quatre pratiques ont le plus d’impact.
Premièrement, la tension initiale doit suivre les recommandations du fabricant. Une courroie trop tendue augmente la friction sur les chenilles d'entraînement et de support, tandis qu'une courroie sous-tendue provoque un glissement et un mauvais suivi.
Deuxièmement, la courroie doit bénéficier d’une période de rodage à température et charge modérées. Cela permet à la structure du tissage de se stabiliser et de répartir l'allongement initial plus uniformément.
Troisièmement, tout changement dans le type de produit, l'atmosphère ou la température doit être évalué avant qu'il n'atteigne le tapis. Un point de consigne du contrôleur plus élevé ne signifie pas automatiquement que la courroie peut gérer la nouvelle condition.
Quatrièmement, une inspection régulière des bords de la bande et des passages de fils permet de détecter des dommages mineurs avant qu'ils ne se transforment en rupture sur toute la largeur.
La planification des pièces de rechange est également importante. Une bande grillagée de four de recuit de largeur personnalisée est un produit fabriqué sur commande plutôt qu'un article disponible dans le commerce, de sorte qu'une panne soudaine peut entraîner des semaines d'arrêt du four pendant la fabrication du remplacement.
Exemples d'application dans tous les secteurs
Les bandes grillagées pour four de recuit desservent une large gamme de lignes de production continue. L'une des applications les plus courantes est le recuit de bouteilles en verre, où la bande doit fournir une surface plane et stable aux conteneurs se déplaçant dans l'arche et doit résister à la fois aux contraintes thermiques et à l'usure mécanique. Un ceinture de maille de four de recuit de bouteille en verre est conçu pour offrir une surface de transport lisse et un suivi prévisible à la vitesse de la ligne.
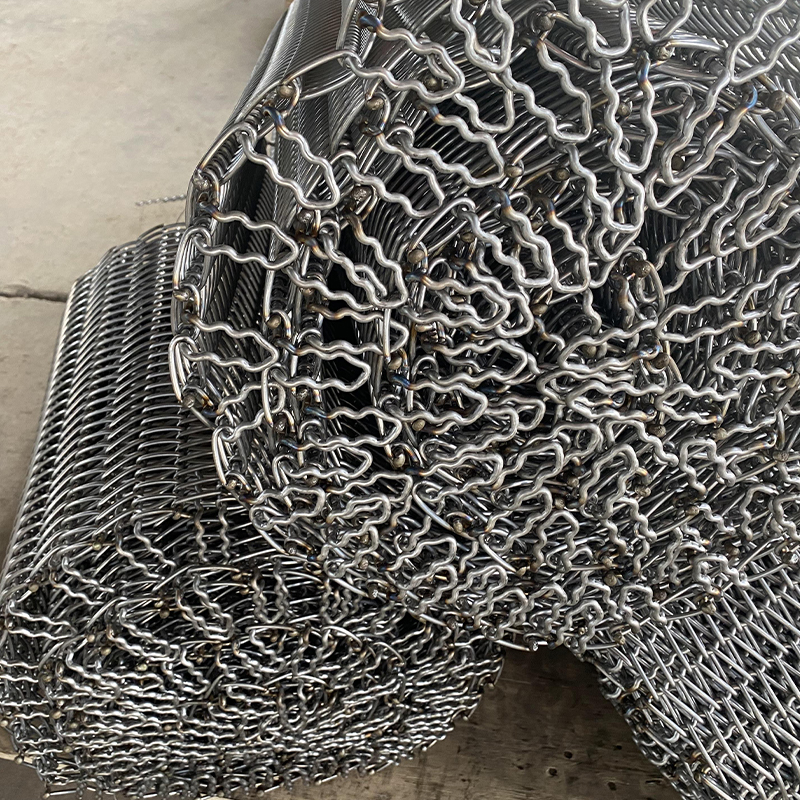 Ceinture de maille de four de recuit de bouteilles en verre en gros Fournisseurs, Usine - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd est un fournisseur et une usine de courroies en maille de four de recuit de bouteilles en verre en gros en Chine, détail... Voir le produit →
Pour les produits métalliques tels que les fixations, les ressorts et les composants de précision, la courroie fonctionne souvent à des températures plus élevées et avec des charges ponctuelles plus lourdes. Un ceinture de maille de four de recuit de produit en métal doit conserver sa planéité sous des charges concentrées et tolérer les cycles thermiques d’une ligne continue.
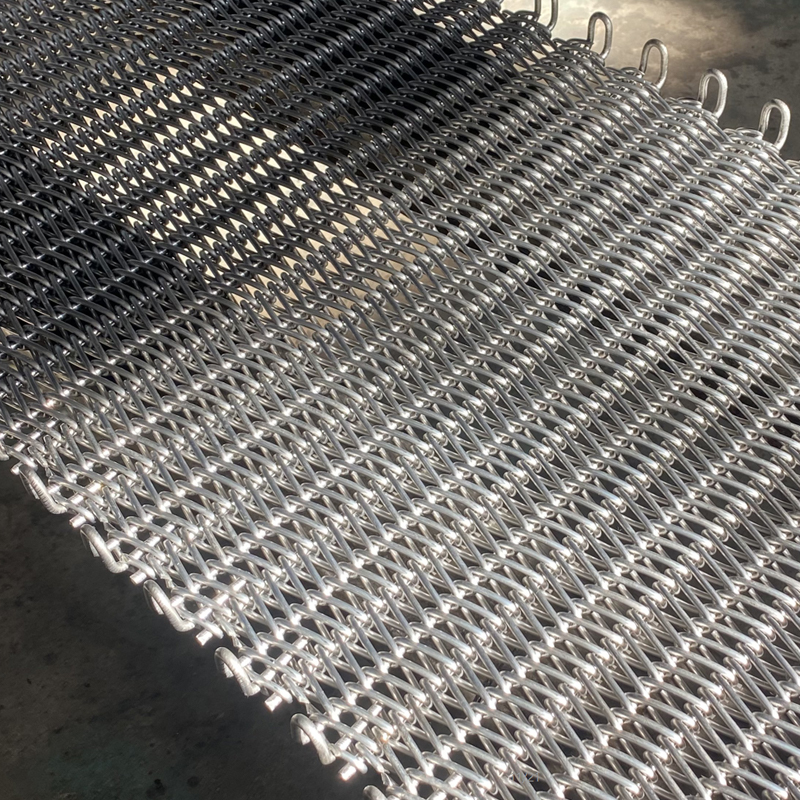 Ceinture de maille de four de recuit de produits métalliques en gros Fournisseurs, Usine - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd est un fournisseur et une usine de ceintures en maille de four de recuit de produits métalliques en gros en Chine, en détail... Voir le produit →
Pour les pièces en acier inoxydable, le recuit est fréquemment effectué sous atmosphère protectrice, et la courroie résiste à la fois aux températures élevées et à l'environnement atmosphérique. Le ceinture de maille de four de recuit de produits d'acier inoxydable doit conserver son intégrité structurelle dans une atmosphère réductrice et résister à l’entartrage le plus longtemps possible. Dans les trois cas, le fil conducteur est que la courroie est un composant critique du processus et que sa durée de vie dépend de son adéquation à l’enveloppe opérationnelle.
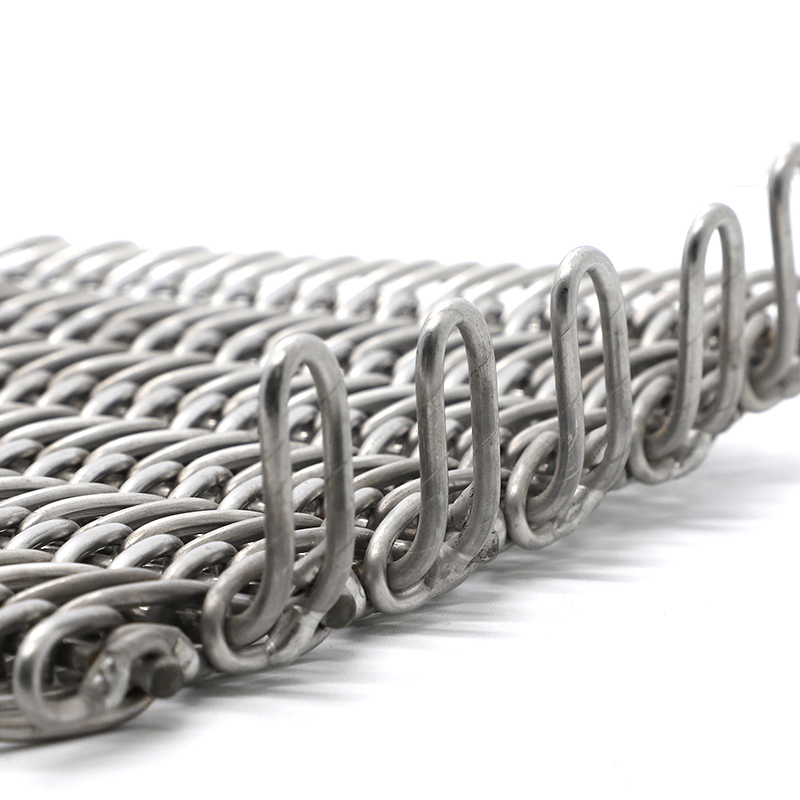 Fournisseurs en gros de ceinture de maille de four de recuit de produits d'acier inoxydable, facteur Yangzhou Yafei Machinery Manufacturing Co., Ltd est un fournisseur et usine de vente en gros de produits en acier inoxydable en Chine, four de recuit... Voir le produit →
Recommandations finales pour les acheteurs
Lors de l'achat d'une ceinture grillagée pour four de recuit, définissez d'abord l'enveloppe de fonctionnement, puis comparez les détails de construction, puis évaluez l'expérience du fabricant. Les chiffres critiques pour la fiche technique sont la température maximale de la bande, la composition de l'atmosphère, la charge partielle et la largeur de la bande avec pas.
Il vaut également la peine de demander au fabricant de revoir la conception de la courroie plutôt que de simplement commander à nouveau le numéro de pièce précédent. Un fournisseur qui fabrique régulièrement des bandes grillagées pour fours de recuit peut souvent recommander un petit changement dans la densité de tissage ou la finition des bords qui améliore la durée de vie sans augmenter les coûts.
Les fours de recuit sont des actifs à cycle long et la courroie est l'un des rares composants remplaçables qui détermine si le four fonctionne à sa capacité nominale. Accorder à la courroie la même attention technique qu'au système de chauffage est le moyen le plus sûr de réduire les temps d'arrêt et de maintenir une qualité de recuit constante.


