Une courroie grillagée de four de durcissement qui tombe en panne après six mois au lieu des deux ans prévus est rarement un événement aléatoire. Les arrêts de ligne, les pièces chaudes entassées dans les bacs de transfert et les retouches extraites du réservoir de trempe indiquent tous la même cause fondamentale : la bande a été choisie pour l'enveloppe du four plutôt que pour les pièces, les charges et le cycle thermique qu'elle doit transporter. Obtenez cette correspondance dès le début et la courroie peut fonctionner pendant des années avec un entretien prévisible. Si vous vous trompez, aucune opération minutieuse ne pourra le sauver.
Quelle ceinture grillagée pour four de durcissement doit survivre à chaque quart de travail
Un four de trempe continue déplace les pièces selon une séquence fixe : zone de chargement, zone thermique d'austénitisation, trempe, lavage et revenu. Les chemins de roulement, les fixations, les ressorts et les pièces standard connaissent généralement des températures de zone thermique comprises entre 800 et 950 degrés Celsius, en fonction de la qualité de l'acier et de l'épaisseur de la section. La courroie est le seul composant qui parcourt tout le cycle. Il est chauffé, plongé dans de l'huile, de l'eau ou un polymère, refroidi rapidement, puis chauffé à nouveau.
Ce choc thermique répété est ce qui différencie les courroies de durcissement des courroies utilisées pour le recuit ou le séchage. Un refroidissement rapide contracte la surface du fil plus rapidement que l'âme, créant ainsi une contrainte cyclique qui durcit progressivement le matériau. Dans le même temps, la courroie transporte une charge dense de petites pièces qui doivent rester stables à travers la zone de trempe tandis que la trempe s'écoule librement à travers la maille. La vitesse de la bande est également importante, car elle contrôle le temps de trempage dans la zone chauffante et le temps d'immersion dans la trempe. Une courroie conçue pour une ligne de recuit léger survivra rarement à cette combinaison de variations de température, de charge mécanique et d'exposition à la trempe.
Le matériau du fil, le tissage et la construction des bords fixent le plafond de performance
Trois décisions structurelles déterminent la durée de vie d'une courroie de durcissement : l'alliage, le motif de tissage et la conception des bords. Les aciers inoxydables résistants à la chaleur avec une teneur plus élevée en chrome et en nickel résistent à l'oxydation aux températures de la zone thermique et récupèrent mieux après un refroidissement rapide. Le diamètre du fil contrôle à la fois la résistance et la masse thermique. Un fil plus épais supporte des charges plus lourdes et résiste à la déformation, mais il absorbe également plus de chaleur et peut interférer avec le chauffage et la trempe des pièces situées directement au-dessus. La bonne taille de fil équilibre la résistance de la bande et l’efficacité du processus.
Le motif de tissage affecte le support de charge et le flux de trempe. Une surface dense et lisse empêche les petites pièces de tomber ou de se coincer entre les ouvertures, tandis qu'une structure plus ouverte permet à l'huile et à l'eau de s'échapper rapidement. Les tissages composés et les constructions en spirale renforcées ajoutent de la stabilité aux courroies larges supportant des charges inégales. La construction des bords mérite une attention particulière car c’est sur les bords que les fissures de fatigue apparaissent pour la première fois. Un bord renforcé ou soudé résiste aux tensions et aux forces de suivi qui déchirent progressivement un simple bord de lisière.
Les fournisseurs répertorient ces options différemment, de sorte que la question pratique n'est pas de savoir quelle courroie a le fil le plus épais, mais quelle combinaison d'alliage, de tissage et de bord correspond aux conditions de fonctionnement d'une ligne de trempe spécifique.
Adaptez la conception de la courroie à la charge de travail avant de comparer les prix
Les prix des ceintures sont faciles à comparer ; les coûts de fonctionnement ne le sont pas. La bande la moins chère pour une largeur de four donnée peut être la plus chère lorsque cela implique de remplacer la bande deux fois plus souvent ou de perdre des pièces dans le réservoir de trempe. Examinez d'abord les paramètres du processus, puis adaptez-y la construction de la bande.
- Confirmez le poids maximum de la pièce et la densité de charge en kilogrammes par mètre carré.
- Identifiez la température de la zone thermique, le temps de trempage et le milieu de trempe, notamment si l'atmosphère du four est protectrice ou oxydante.
- Vérifiez l'ouverture du grillage par rapport à la plus petite partie afin que les pièces ne puissent ni tomber ni se coincer dans les ouvertures.
- Vérifiez la disposition de l'entraînement et de l'enrouleur, car la contrainte sur les bords change en fonction du diamètre du tambour et de l'alignement du suivi.
- Demandez au fabricant de la courroie quelle durée de vie il prévoit dans ces conditions exactes.
Différentes familles de pièces conduisent à des conceptions de bandes très différentes, et c'est là qu'un fournisseur ayant une expérience en matière de processus gagne sa valeur. Les lignes de fixation, par exemple, ont généralement besoin d'une surface de transport dense et stable pour des charges mixtes de boulons, d'écrous et de rondelles. C'est pourquoi de nombreux magasins disposent d'une surface spécialement conçue à cet effet. ceinture de maille de four de trempe d'attache . Les fabricants de roulements sont confrontés à des charges lourdes et serrées et à des cycles thermiques sévères. ceinture de maille de four de trempe d'incidence avec un fil plus solide et des bords renforcés est généralement le point de départ le plus sûr. Les fabricants de ressorts manipulent de petites pièces facilement emmêlées qui nécessitent des ouvertures étroites et une surface lisse, ce qui en fait un ceinture de maille de four de trempe de ressort le premier choix naturel.
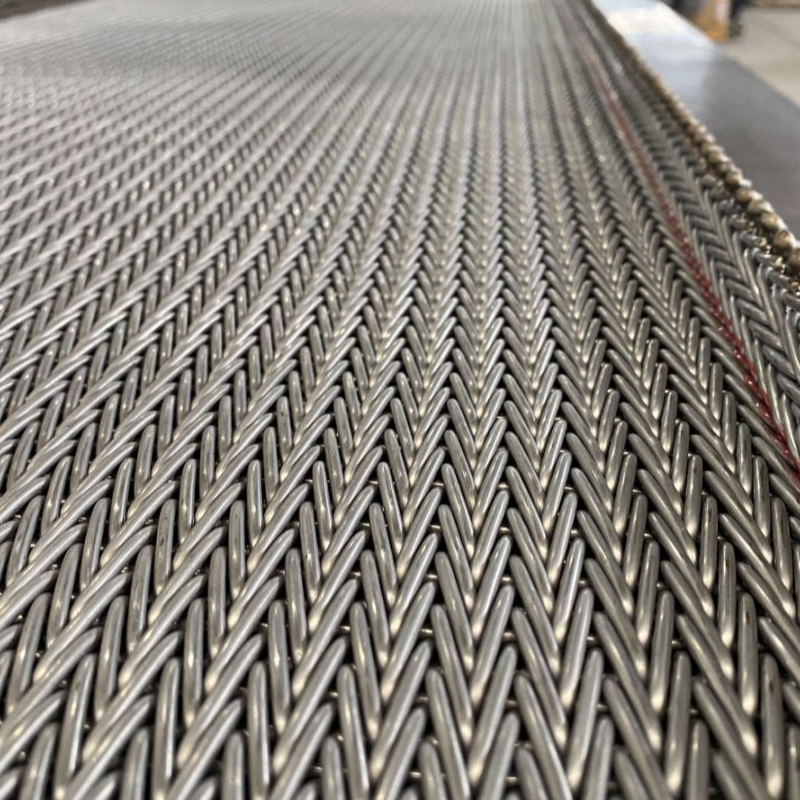 Ceinture de maille de four de trempe de ressort en gros Fournisseurs, Usine - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd est une usine et des fournisseurs et une usine de courroies en maille de four de trempe à ressort en gros en Chine, détails : Le ... Voir le produit →
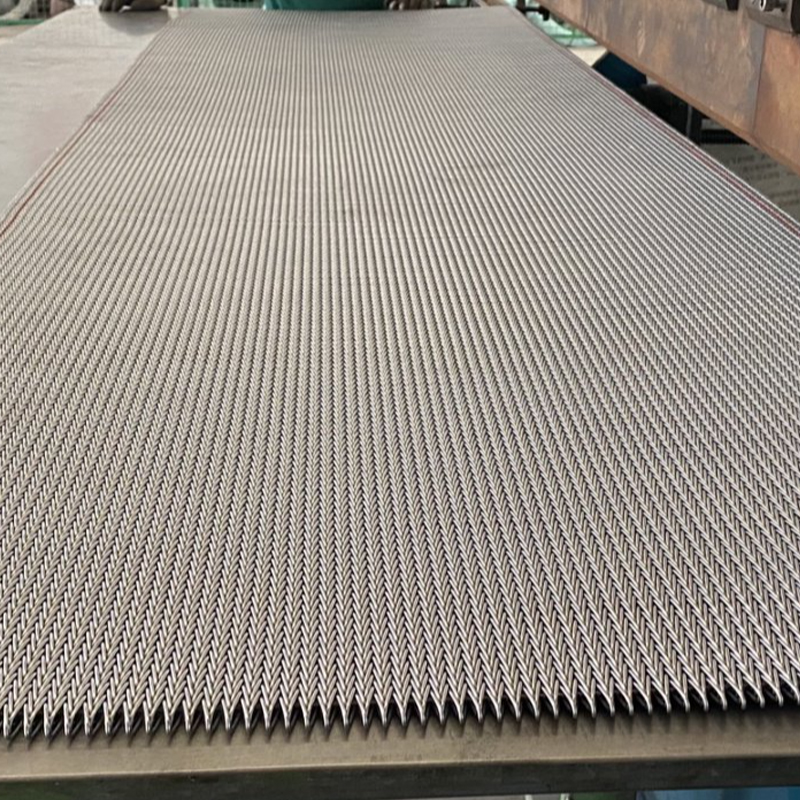 Fournisseurs de ceinture de maille de four de trempe de roulement en gros, usine - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd est un fournisseur et une usine de courroies en maille de four de trempe de roulements en gros en Chine, détails :... Voir le produit →
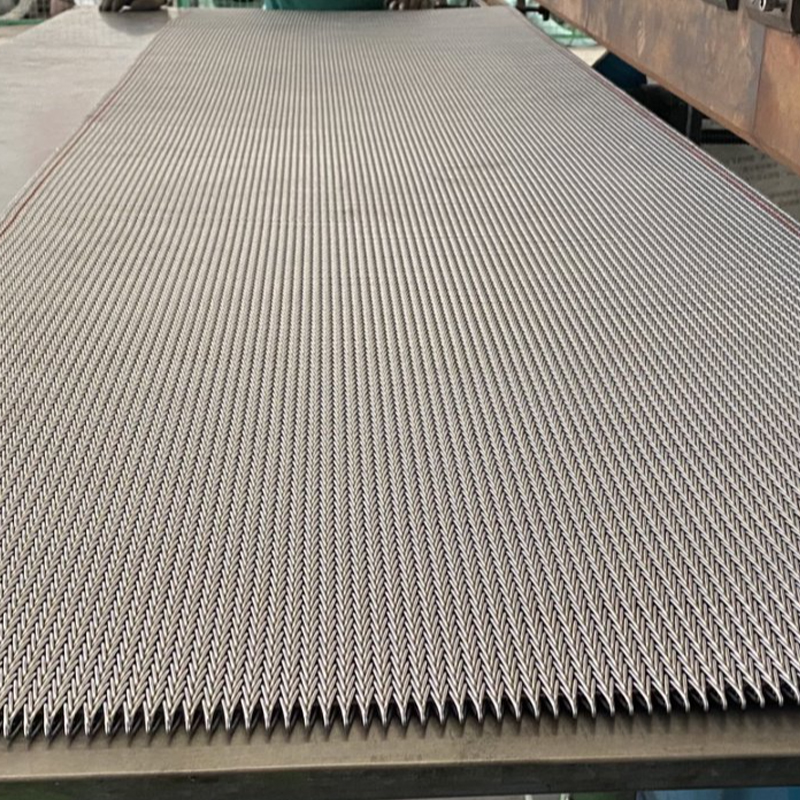 Ceinture de maille de four de trempe de fixation en gros Fournisseurs, Usine - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd est une usine et des fournisseurs et usines de courroies en maille pour four de trempe de fixation en gros en Chine, détails : Th... Voir le produit →
Pour une vue plus large de la manière dont la construction de la bande correspond aux différents processus thermiques, consultez notre aperçu des applications de traitement thermique , qui compare les principaux types de fours et leurs exigences en matière de courroies.
Modes de défaillance courants et comment les éviter
La plupart des défaillances des courroies maillées suivent quelques schémas reconnaissables. L'identification précoce du motif permet de distinguer un défaut de courroie d'un problème de fonctionnement et d'éviter que la même défaillance ne se reproduise sur la courroie de remplacement.
Modes de défaillance courants des courroies maillées des fours de durcissement et facteurs de fonctionnement qui les déterminent. | Mode de défaillance | Cause typique | Prévention pratique |
| Fissuration des bords ou spirales cassées | Fatigue thermique combinée à un désalignement de suivi | Vérifiez le suivi chaque semaine ; utiliser une conception de bord renforcé |
| Allongement et étirement de la ceinture | Surcharge ou fluage à température élevée et soutenue | Réduire la densité de charge ; sélectionnez un fil en alliage supérieur |
| Maille bloquée par des débris ou du tartre | Débris de pièces et tartre d’oxyde s’accumulant pendant le cycle | Planifiez un nettoyage régulier ; ajuster l'ouverture du grillage si les pièces se coincent |
| Problèmes de suivi et usure des bords | Désalignement du tambour d’entraînement ou tension inégale | Inspecter les tambours, les rouleaux couronnés et la tension de tension mensuellement |
Lorsqu'une courroie présente des fissures de bord avancées, son remplacement avant une rupture complète est généralement moins cher que la réparation des composants internes du four ou la récupération des pièces hors de la trempe. Enregistrez également le modèle de défaillance. Une courroie qui tombe en panne deux fois au même endroit vous renseigne sur l'alignement du four ou le modèle de chargement, et pas seulement sur la courroie.
Routines d'entretien qui ajoutent des années à une courroie de durcissement
L’inspection de routine s’amortit rapidement. Un contrôle visuel hebdomadaire de la surface de la bande détecte les fils cassés et les spirales déformées alors qu'il s'agit encore de problèmes locaux. Une vérification mensuelle de l'alignement du tambour, de la tension de tension et du suivi de la courroie détecte les problèmes mécaniques qui se transforment en fatigue des bords. Après des processus de trempe qui laissent de lourds résidus d'huile ou des dépôts de carbone, un cycle de brûlage ou de nettoyage régulier maintient la maille ouverte et maintient un débit de trempe constant.
Gardez un simple enregistrement des ajustements de tension, des corrections de suivi et de tout bruit inhabituel provenant de l'entraînement du four. Ces observations montrent que des problèmes se développent avant qu'ils n'arrêtent la ligne. Après l'installation ou toute réparation majeure, faites fonctionner la courroie sous charge pendant un quart de travail complet avant de reprendre un rendement normal, car la plupart des pannes prématurées se produisent au cours des premières heures de fonctionnement, lorsque la tension et l'alignement sont encore en train de s'installer. Pour une liste de contrôle étape par étape qui classe les facteurs de décision par ordre d'importance, consultez notre guide sur comment choisir la bonne ceinture en maille de traitement thermique .
En pratique, la bande qui fonctionne pendant des années sans problème est celle qui est adaptée au processus réel : poids réels des pièces, températures réelles, comportement de trempe réel. Définissez le cycle, mesurez les charges et donnez ces chiffres au fournisseur de bandes grillagées. Le peu de temps passé à confirmer ces détails coûte bien moins cher qu'un remplacement d'urgence au milieu d'une semaine de production.


