Une ligne de brasage continue s'arrête car la bande maillée a dérivé d'un côté, les fils de bordure sont cassés et les pièces en acier inoxydable regroupées sur la bande ne sont plus alignées. C'est un scénario familier aux équipes de maintenance : le four lui-même fonctionne correctement, mais le tapis est devenu le goulot d'étranglement.
Choisir une bande grillagée pour four de brasage ne consiste pas seulement à trouver quelque chose qui s'adapte à l'ouverture du four. La bande doit supporter la température de brasage, survivre à l'atmosphère du four, transporter les pièces sans distorsion et continuer à suivre pendant des semaines de fonctionnement continu. Bref, commençons par l’alliage, puis la construction du tissage, et enfin les mesures physiques.
À quoi sert une ceinture en maille de four de brasage
Dans un four de brasage continu, la bande maillée est le système de transport qui déplace les pièces à travers la zone de préchauffage, la zone de brasage à haute température et la zone de refroidissement. Il agit également comme une masse thermique et une surface d'appui. Si la courroie dévie, les pièces peuvent se déplacer et se souder ensemble ; si la courroie vibre, de petits composants peuvent tomber à travers les ouvertures du grillage.
Le devoir varie selon le processus :
- Brasage de l'aluminium fonctionne généralement entre 590 et 620 °C dans une atmosphère d'azote avec un flux non corrosif. La courroie doit résister aux résidus de flux et rester suffisamment flexible pour pouvoir s'adapter aux petites poulies.
- Brasage au cuivre fonctionne à 1090-1150°C dans une atmosphère réductrice. La courroie doit conserver sa résistance proche de la température de liquidus du cuivre et survivre à des cycles thermiques répétés.
- Brasage au nickel de l'acier inoxydable fonctionne à 1 000-1 120°C, souvent sous hydrogène ou sous vide. La courroie doit être dimensionnellement stable à haute température et éviter de contaminer les pièces.
Sélection des alliages : la température et l'atmosphère passent en premier
Un mauvais alliage est la cause la plus courante de défaillance prématurée d’une courroie. Si la courroie glisse, se fissure ou s'oxyde à la température de fonctionnement, aucune conception de tissage ne peut la sauver. Utilisez la température de service continu la plus élevée du four comme point de départ, et non le point de consigne nominal, car le dépassement de zone et le chargement partiel peuvent faire monter la température de la bande.
Groupes d’alliages de ceintures à mailles communs pour le service des fours de brasage. | Groupe d'alliage | Limite de température typique | Idéal pour | Principale limite |
| Acier inoxydable 304 | ~650°C | Brasage aluminium léger | Mauvaise résistance à l'oxydation au-dessus de 700°C |
| Acier inoxydable 310S | ~1050°C | Brasage au cuivre in reducing gas | Résistance au fluage limitée à charge maximale |
| Acier inoxydable 314 | ~1100°C | Brasage au cuivre and light stainless parts | Une teneur élevée en silicium peut affecter la réparation des soudures |
| Acier inoxydable 330 | ~1150°C | Travaux de brasage longs et lourds au cuivre ou au nickel | Coût plus élevé et plus difficile à former |
| Alliage nickel-chrome-fer | ~1200°C | Brasage au nickel haute température, flux corrosifs | Option la plus chère |
Pour le brasage du cuivre dans un four à bande grillagée, de nombreux ateliers choisissent une nuance 310S ou 314 car elle offre un bon équilibre entre résistance à l'oxydation et coût. Pour le brasage de l'aluminium, le flux de fluorure peut corroder les alliages riches en chrome, c'est pourquoi une courroie avec une teneur plus élevée en nickel ou un traitement de surface constitue souvent un investissement plus sûr. Si vos pièces sont des échangeurs de chaleur en acier inoxydable ou des composants médicaux, un alliage de nickel haute température offre la stabilité nécessaire pour une qualité de joint reproductible.
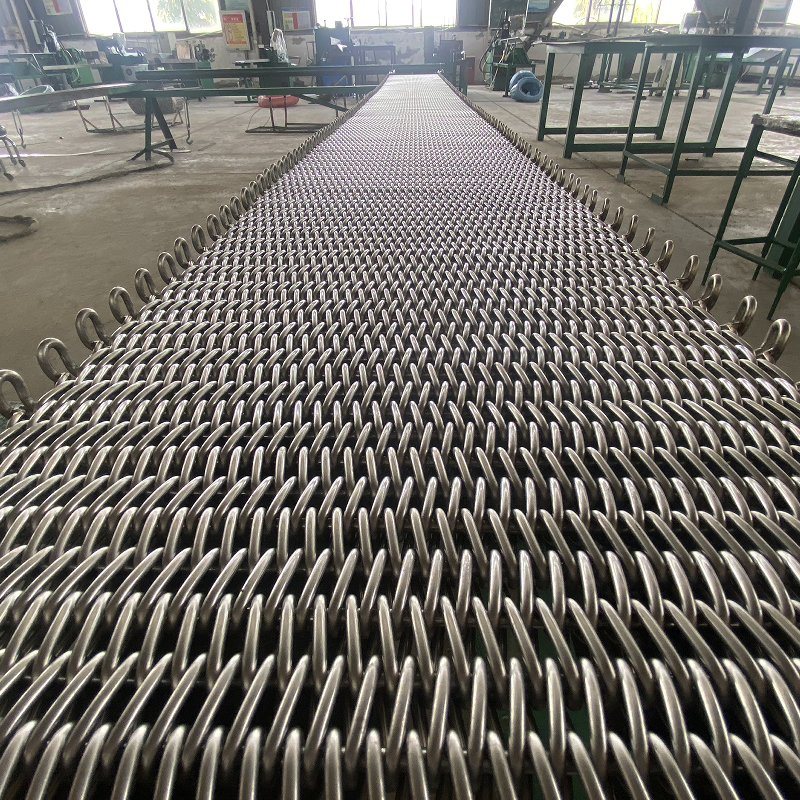 Bande transporteuse de four de brasage en cuivre avec options d'alliage Cette bande est sélectionnée pour le brasage du cuivre dans les fours à bande maillée, équilibrant la résistance à l'oxydation et le coût. Le choix du tissage affecte la durée de vie, ce qui le rend pertinent pour les applications en aluminium ou en acier inoxydable. Voir le produit →
Construction du tissage et des bords : ce qui maintient la ceinture plate
Une fois la famille d’alliages décidée, le tissage détermine le comportement de la courroie sous charge. Pour les fours de brasage, les options courantes ne sont pas si différentes en apparence, mais elles donnent des durées de vie très différentes.
- Tissage équilibré utilise une spirale gauche et une spirale droite par pas. Il est plat, raisonnablement stable et convient aux petites pièces soumises à des charges modérées.
- Double tissage équilibré utilise deux spirales gauche et deux droites par pas. Il est plus solide, moins sujet à la déformation et est souvent utilisé lorsque les pièces sont lourdes ou que le four est large.
- Tissage à maillons de chaîne est plus flexible et se déplace plus facilement autour des tambours de petit diamètre, mais il a tendance à s'étirer davantage et n'est pas idéal pour les zones de four longues et chaudes.
Le bord est tout aussi important. De nombreuses défaillances prématurées commencent au bord car les fils spiralés extérieurs n’ont aucun support. Les bords renforcés, tels qu'un bord en forme de A avec des cadènes ou un renfort métallique en forme de U, maintiennent la bande droite et réduisent les fissures des bords. Si vous voyez la ceinture se tendre au milieu ou s'enrouler sur le côté, la conception des bords est la première chose à vérifier.
Les bandes de brasage en aluminium ont particulièrement besoin d'un bord stable car les pièces sont souvent de fines ailettes en aluminium qui s'accrochent à tout fil saillant. Un bord renforcé permet également à la ceinture de s'élargir sans affaissement excessif.
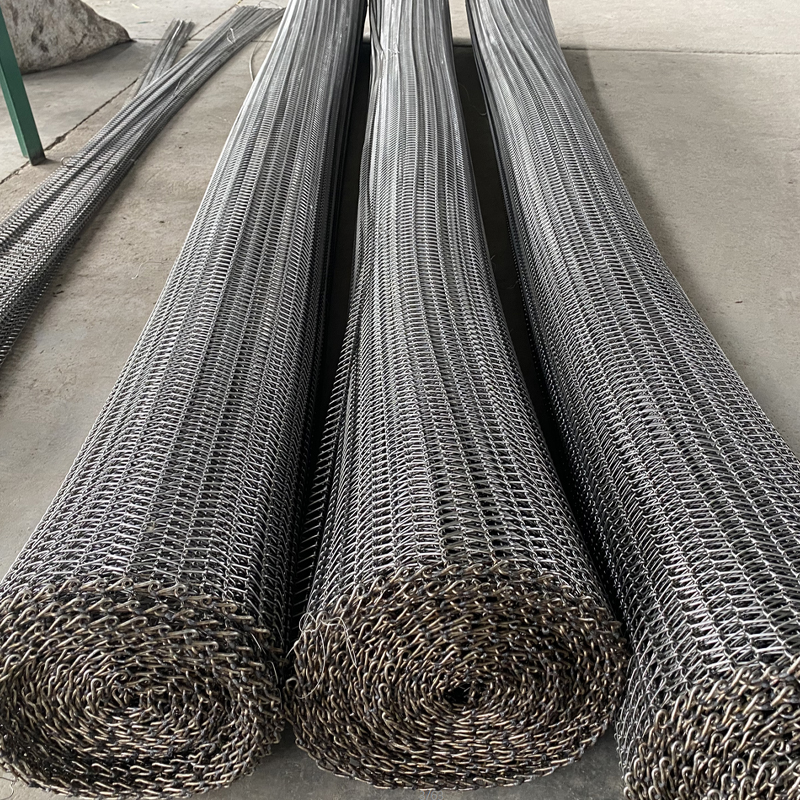 Ceinture en maille pour four de brasage avec bord renforcé Cette ceinture répond aux défaillances précoces dues aux contraintes thermiques, chimiques et mécaniques. Un bord stable est essentiel pour les ailerons fins en aluminium et un fonctionnement large, réduisant ainsi l'affaissement et prolongeant la durabilité. Voir le produit →
Pourquoi les bandes de brasage échouent tôt
La plupart des courroies grillagées des fours de brasage ne s'usent pas soudainement ; ils échouent après une combinaison de contraintes thermiques, chimiques et mécaniques. Reconnaître les signes tôt peut permettre d'économiser des semaines de temps d'arrêt.
- Fatigue thermique : Le chauffage et le refroidissement répétés créent un stress interne. Les fissures apparaissent généralement près du bord ou aux points de croisement des fils en spirale.
- Allongement au fluage : À haute température, le métal s’étire lentement sous charge. Si la courroie devient plus longue que ce que le four peut ajuster, elle s'affaissera et aura un mauvais suivi.
- Corrosion par flux : Le flux de brasage aluminium laisse un résidu qui attaque l’acier inoxydable. Si la bande n'est pas nettoyée ou si des matériaux à haute température ne sont pas utilisés, des piqûres commencent aux intersections des fils.
- Dommages mécaniques : Une pièce coincée, une palette tombée ou un chargement brutal peuvent plier les fils et créer un point faible qui se propage à travers la bande.
- Désalignement : Des pignons usés, des surfaces de tambour inégales ou une tension incohérente forcent la courroie contre les rails latéraux du four et détruisent le bord.
Il vaut la peine de consulter un guide détaillé sur la manière dont la courroie interagit avec la température et l'atmosphère du four ; les mécanismes de défaillance sont souvent visibles dans la courroie usée avant qu'elle n'arrête la production.
Liste de contrôle d'achat : Que mesurer avant de commander
Lorsqu’une courroie de remplacement est nécessaire, le fournisseur demandera plus que la marque et le modèle du four. Les fours sont modifiés, les poulies sont redimensionnées et les rails latéraux sont soudés dans différentes positions. Prévoyez ces mesures pour éviter d'avoir une ceinture proche mais incorrecte.
Mesures et spécifications clés pour une ceinture grillagée de remplacement pour four de brasage. | Paramètre | Que vérifier | Unités typiques |
| Largeur de la ceinture | Bord extérieur à bord extérieur, moins le jeu pour les plaques latérales | mm |
| Pas de maillage | Distance entre les centres des spirales sur la longueur de la courroie | mm |
| Diamètre du fil | Calibre de fil utilisé dans les spirales | mm |
| Longueur de la ceinture | Mesuré autour du trajet du four avec prise en position médiane | m |
| Finition des bords | Renfort simple, soudé, en forme de A, renfort en forme de U | Tapez |
| Tapez de joint | Connecteur serti, soudé ou spiralé | Tapez |
| Température de fonctionnement | Température de zone la plus élevée enregistrée, pas le point de consigne | °C |
| Ambiance | Air, azote, hydrogène ou vide avec résidus de flux | Descriptif |
Une fois les données complètes, un fabricant peut confirmer le bon matériau et le bon tissage. Expliquez quelles pièces sont brasées ; une courroie qui fonctionne pour les radiateurs en aluminium peut ne pas être la même qu'une courroie pour les noyaux d'échangeur de chaleur en acier inoxydable. La forme de la pièce et le modèle de chargement modifient le diamètre et le pas du fil requis. Pour les charges complexes, une bande de brasage en acier inoxydable avec un maillage dense et un bord renforcé est généralement la recommandation la plus sûre.
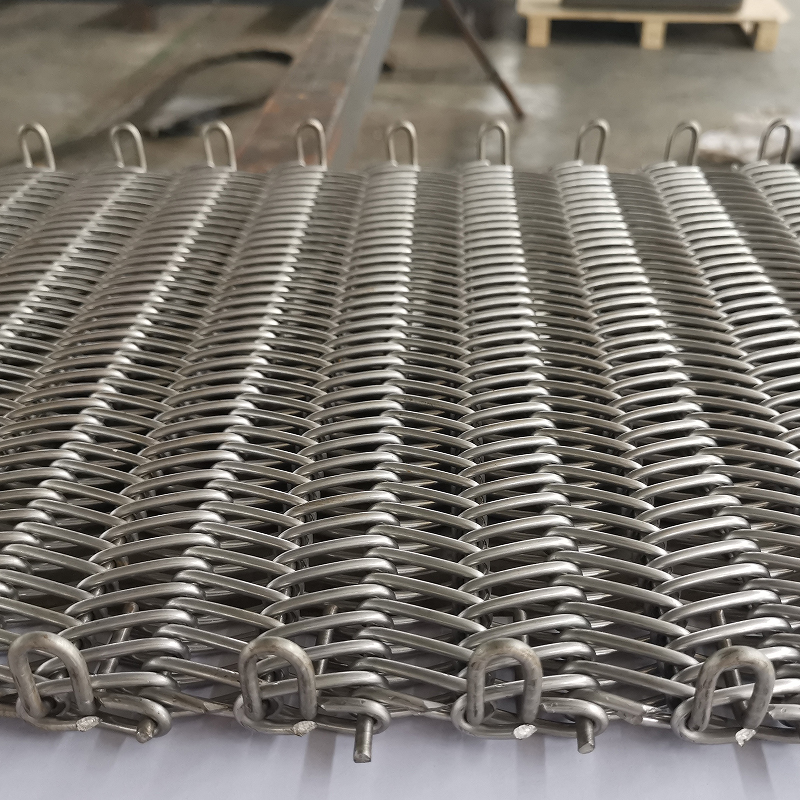 Ceinture de maille de four de brasage de noyau d'échangeur de chaleur Conçue pour des charges complexes comme des radiateurs en aluminium ou des âmes en acier inoxydable, cette courroie nécessite un maillage dense et des bords renforcés. L'alliage et le tissage adaptés aux conditions de fonctionnement garantissent une durée de vie plus longue. Voir le produit →
Pensée finale
Une bande grillagée pour four de brasage est un investissement à long terme. Si l'alliage est adapté à la température et à l'atmosphère du four, le tissage est adapté aux pièces et les mesures sont prises à partir de l'enveloppe réelle du four, la courroie durera plus longtemps qu'un remplacement générique. Prenez le temps de documenter les conditions de fonctionnement et choisissez une courroie conçue pour ce service spécifique.
Besoin d'aide avec votre ligne de brasage ? Commencez par une vue claire des conditions de votre procédé, puis comparez les courroies candidates à la même liste de contrôle utilisée par les applications de brasage industriel.


