Une usine de récipients en verre que nous connaissons faisait fonctionner son étenderie de recuit 24 heures sur 24 et remplaçait la bande grillagée du four tous les huit mois. La ceinture ne s'est pas usée à force de porter des bouteilles ; le fil s'étira progressivement jusqu'à ce que la courroie dérive d'un côté et que ses bords frottent le cadre de l'arche. Ce schéma est courant et c'est rarement la « faute » de la ceinture. La plupart des défaillances prématurées remontent à une inadéquation faite au stade de la spécification : une qualité de fil choisie en fonction d'une mauvaise température de pointe, un tissage qui ne peut pas fléchir autour des tambours réellement installés, ou une structure de bord qui ne peut pas supporter la charge réelle.
La conclusion d’emblée : faites trois choses correctement et la ceinture fonctionnera pendant des années. Adaptez le matériau à la température de la zone la plus chaude, adaptez le tissage et le pas aux diamètres de votre tambour et à la charge par mètre carré, et adaptez le bord à la façon dont la courroie est entraînée. Tout le reste, y compris le prix, est secondaire. Ce guide explique ce que supporte réellement une bande grillagée pour four de recuit, comment le tissage et les choix de matériaux se déroulent dans la pratique et où s'adaptent les bandes spécialisées pour le recuit du verre, du métal et de l'acier inoxydable.
Ce qu'une ceinture à mailles de four de recuit doit survivre
Le recuit chauffe une pièce à une température définie, la maintient à cette température, puis la refroidit à une vitesse contrôlée pour soulager les contraintes internes ou ramollir le matériau. Sur une ligne continue, le tapis grillagé est à la fois le convoyeur et le meuble du four. Il pénètre dans la zone chaude, se refroidit à la décharge et rentre dans la zone chaude, en répétant ce cycle toutes les quelques minutes, jour et nuit.
Trois conséquences s’ensuivent. Premièrement, la courroie ne fonctionne jamais à une seule température ; il fait des cycles, et le cycle thermique est ce qui fatigue le fil. Deuxièmement, la courroie supporte une charge à température, là où l'acier inoxydable ne conserve qu'une fraction de sa résistance à température ambiante, de sorte qu'une courroie dimensionnée pour une charge à froid s'affaissera à chaud. Troisièmement, l’atmosphère est importante : l’air, l’hydrogène ou les mélanges azote-hydrogène exigent chacun un comportement de surface différent de la part de la ceinture.
Fenêtres de température approximatives au niveau de la bande pour les travaux de recuit courants ; dimensionnez la ceinture pour la zone la plus chaude, pas pour la moyenne de la ligne. | Pièce / processus | Température typique au niveau de la bande | Demande clé sur la ceinture |
| Bouteilles et bocaux en verre | 500-620°C | Planéité sous cyclisme ; voyage en bouteille stable |
| Verre médical et de laboratoire | 500-630°C | Surface propre ; pas de marquage du verre souple |
| Soulagement du stress des produits métalliques | 350-650°C | Charge modérée ; suivi fiable |
| Pièces en cuivre et laiton | 450-700°C | Vitesse constante ; contrôle de l'oxydation |
| Recuit de mise en solution de l'acier inoxydable | 900-1100°C | Résistance maximale au fluage et à l’oxydation |
Structure de tissage : là où commencent la plupart des erreurs de sélection
La qualité du matériau retient l'attention, mais la structure du tissage décide généralement de la durée de vie d'une ceinture. Un tissage équilibré, le motif à double spirale utilisé sur la plupart des lignes de recuit, se plie facilement et convient aux tambours plus petits et aux charges plus légères. Un tissage renforcé par des tiges ajoute des tiges transversales enfilées dans les spirales, qui résistent à l'allongement sous des charges plus lourdes et des températures plus élevées, au prix d'une certaine flexibilité.
Deux détails structurels méritent une attention particulière lors de la passation des marchés. Le premier est le diamètre du tambour : en règle générale, le plus petit tambour doit être environ 12 à 20 fois le diamètre du fil spiralé pour une courroie à tissage équilibré. Forcez la courroie sur un rayon plus petit et le fil durcit au niveau du pli, puis se fissure dans la première zone chaude. Le second est le bord. Les bords soudés ou articulés conviennent à la plupart des étables en verre ; les bords de la chaîne donnent un entraînement positif pour les charges métalliques plus lourdes et les courroies plus longues, où la friction seule laisserait la courroie glisser ou se promener.
Les espaces ouverts comptent également plus que ce que les acheteurs attendent. Un tissage plus dense modifie la manière dont la chaleur et les gaz protecteurs atteignent la surface du produit. Si votre processus repose sur la convection ou le flux atmosphérique, considérez la zone ouverte comme une spécification et non comme un détail.
Un chemin de sélection pratique ressemble à ceci :
- Zone de pointe jusqu'à environ 700°C, charge légère : tissage équilibré en fil standard grade 304.
- Lignes typiques : étuves à verre, fours de détente.
- 700 à 1000°C, ou charge plus importante : armure renforcée par des tiges dans un grade supérieur de chrome-nickel.
- Lignes typiques : recuit de cuivre et de laiton, recuit de produits métalliques.
- Au-dessus de 1000°C, ou atmosphère protectrice : tissage dense haute température soigneusement adapté au diamètre du tambour.
- Lignes typiques : mise en solution des aciers inoxydables, recuit brillant.
Qualités de matériaux et leurs limites pratiques
La plupart des bandes de recuit fonctionnent sur du fil inoxydable austénitique et les lignes de démarcation sont basées sur la température. Le fil standard de qualité 304 supporte environ 750 °C en continu dans l'air, ce qui couvre la majorité du recuit de produits en verre et en métal. Entre environ 450°C et 850°C, 304 sensibilise, ce qui signifie que les carbures de chrome précipitent aux joints de grains ; cela est rarement important à l'intérieur d'un four propre, mais devient pertinent si la bande subit ultérieurement un lavage corrosif ou de la condensation.
Au-dessus d'environ 800 °C, l'oxydation devient le facteur limitant la durée de vie, et les qualités de chrome-nickel supérieures telles que 310S ou 314 détiennent une couche d'oxyde protectrice jusqu'à environ 1 050-1 150 °C selon la qualité. Pour un fonctionnement continu au-delà de cette plage, les alliages à haute teneur en nickel constituent la solution habituelle, et le prix de la courroie augmente en conséquence. Pour un recuit brillant sous atmosphère d'hydrogène ou d'azote-hydrogène, spécifiez une surface de bande propre et sans tartre, car toute calamine déposée à l'intérieur du four atterrit sur votre produit.
Faire correspondre la courroie à la pièce
Yangzhou Yafei organise sa gamme de bandes de recuit par pièce plutôt que par un tableau de tissage générique, et c'est la bonne façon de le préciser : la même température de four crée des exigences très différentes en fonction de ce qui roule sur la bande. La gamme complète, couvrant les bouteilles en verre, le verre médical, les produits métalliques et les produits en acier inoxydable, est collectée sur le site 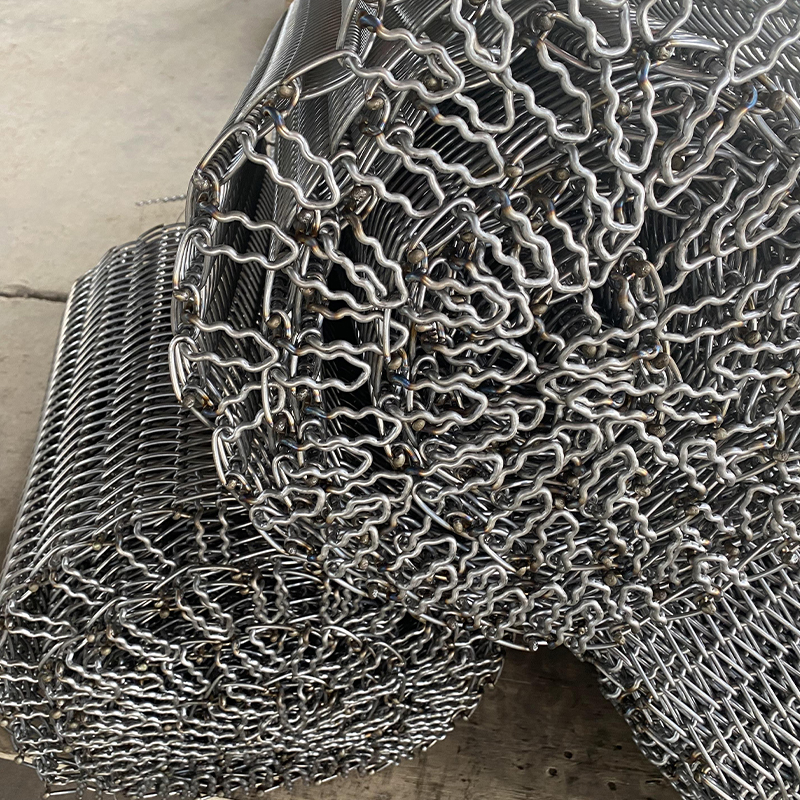 Fabricants de bandes de maille de four de recuit Bande maillée du four de recuit pour produits en verre médical La bande maillée du four de recuit pour produits en verre médical est constituée d'imp... Voir le produit → page de catégorie.
Recuit de bouteilles et de récipients en verre
Les courroies Lehr pour bouteilles et bocaux privilégient la planéité et la stabilité à des températures extrêmes. Les bouteilles entrent doucement dans l'arche, et une ceinture qui heurte une couture ou s'incline sur le côté fera basculer les conteneurs légers. Un pas de spirale constant et un bord bien soutenu comptent autant que la qualité du fil, car la défaillance que vous évitez est un arrêt de production et non une rupture de fil.
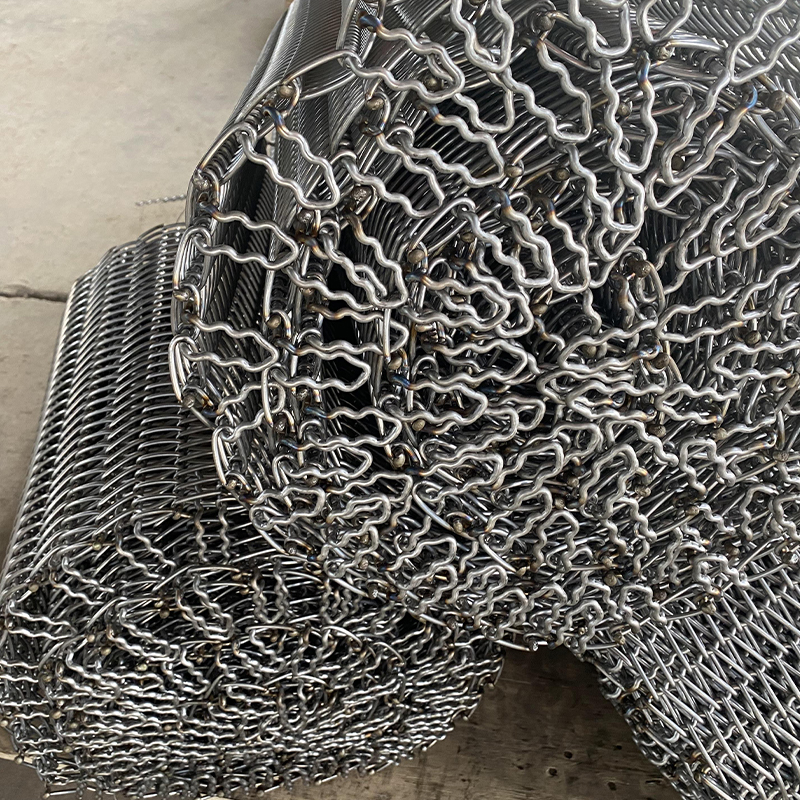 Ceinture de maille de four de recuit de bouteille en verre Ceinture maillée pour four de frittage à base de cuivre Voir le produit →
Recuit de produits en acier inoxydable
Le recuit en solution des produits en acier inoxydable tels que les tasses, les ustensiles de cuisine et les raccords de tuyauterie pousse la température de la bande vers 1 000 °C et au-delà. À ce niveau, le fluage et l'oxydation régissent la durée de vie de la courroie, le tissage a donc besoin d'être renforcé et le fil a besoin d'une nuance dont la calamine d'oxyde reste intacte cycle après cycle. Les courroies destinées à ce service doivent toujours être cotées en fonction de la température maximale de la zone, jamais de la moyenne du point de consigne.
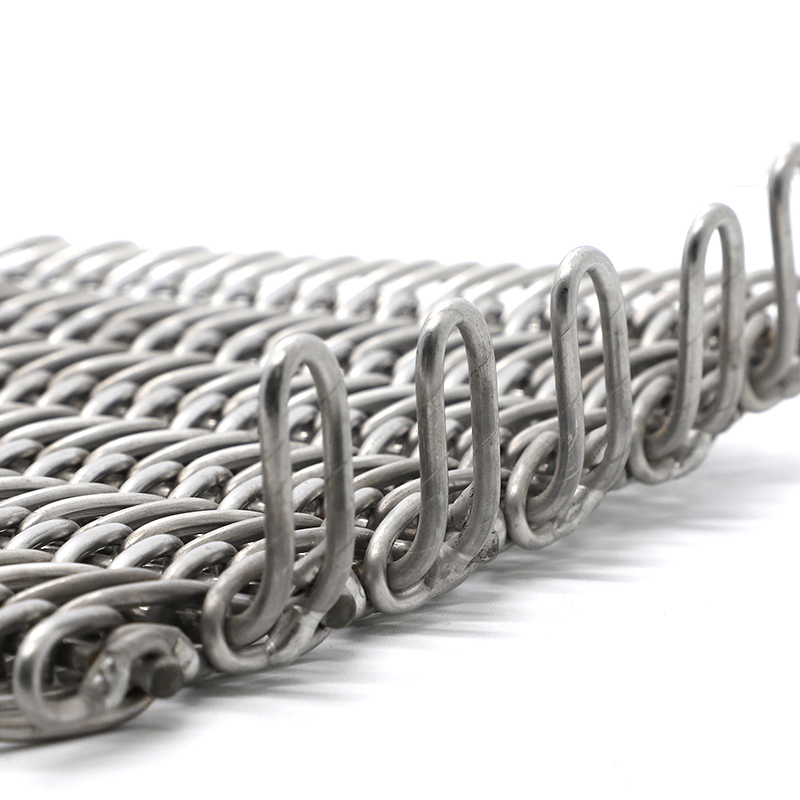 Ceinture de maille de four de recuit de produits d'acier inoxydable Ceinture de maille de four de trempe d'attache Voir le produit →
Verre médical et procédés propres
Le verre médical et de laboratoire ajoute une exigence de surface : la bande ne doit pas marquer le verre mou, et elle ne doit pas projeter de particules sur les produits propres. Des tissages plus fins avec des surfaces de fils lisses sont la norme, et les instructions de nettoyage de la courroie doivent être convenues avant la livraison, car une courroie contaminée contaminera une charge entière.
Modes de défaillance et liste de contrôle d'approvisionnement
Défaillances de courroie lors du service de recuit, groupées en quatre modèles. Le fluage et l'allongement se manifestent par une dérive de suivi progressive et une reprise en fin de course ; Les courroies s'allongent quelque peu, alors confirmez que votre enrouleur a une portée disponible et commandez la courroie à la bonne longueur initiale. La fatigue thermique casse le fil au niveau du coude du tambour, ce qui signifie presque toujours que le tambour est trop petit pour le pas. L'oxydation apparaît sous forme de flocons de tartre sur le produit, ce qui est essentiel lors du recuit brillant. L'enroulement des bords déforme les côtés de la bande après une surchauffe répétée, généralement lorsque les zones latérales du four sont plus chaudes que le centre. Aucun de ces éléments n’est exotique et tous sont prévisibles au moment de la spécification.
Avant de passer une commande, parcourez cette liste de contrôle :
- Indiquez la température maximale de la zone et le profil du cycle, pas seulement le mot « recuit ».
- Donnez la charge par mètre carré, y compris le poids propre de la courroie à température.
- Indiquez les diamètres du tambour aux deux extrémités ainsi que la plage de réception.
- Déclarez l'atmosphère : air, hydrogène ou mélange azote-hydrogène.
- Fixez par écrit la largeur, le pas, le type de bord et la longueur disponible.
- Demandez le certificat de tréfilage et la fiche technique du tissage.
- Demandez des données de durée de vie de référence à partir d’une ligne comparable là où elles existent.
Une courroie grillagée pour four de recuit est un composant consommable, mais la différence entre une courroie de huit mois et une courroie de trois ans est presque toujours déterminée par les spécifications : température de la zone la plus chaude, armure et pas par rapport au diamètre du tambour, à la charge et à l'atmosphère. Spécifiez ces quatre éléments, achetez en fonction de certificats plutôt que d'adjectifs de catalogue, et la ceinture devient l'un des éléments prévisibles de votre programme de maintenance.
Pour connaître le contexte sur la place du recuit aux côtés des lignes de trempe, de revenu et de normalisation, consultez notre aperçu des applications de bandes maillées de traitement thermique. Et si vous établissez une spécification pour plusieurs types de fours, le guide de l'industrie sur la façon de choisir la bonne bande maillée pour le traitement thermique couvre les critères de sélection plus en détail.


